안녕하세요. 자동화 설비 제어 기술과 현장 실무 노하우를 상세히 기록하는 블로그입니다.
지난 1탄에서는 패널 전면에서 직접 조작할 수 있는 단독형 온도 컨트롤러(CB100)의 기초 세팅법에 대해 알아보았습니다.
하지만 반도체 오븐(Oven) 설비처럼 온도를 제어해야 할 구역(Zone)이 수십 개로 늘어나면, 작업자가 일일이 버튼을 눌러 온도를 세팅하는 것은 불가능에 가깝습니다. 이때 필요한 것이 바로 컨트롤러들을 한데 묶어 상위 PLC와 대화하게 만들어주는 통신 모듈입니다.
오늘은 RKC 온도 컨트롤러 실무 가이드 2탄으로, 다수의 컨트롤러를 PLC와 시리얼 통신으로 연결해 주는 핵심 장치인 COM-E 모듈의 파라미터 세팅과 어드레스 할당 방법에 대해 알아보겠습니다.
COM-E 통신 세팅 3줄 요약
1. 통신 사양 일치: 속도(19200bps), 데이터 비트(8), 프로토콜(MC Format 4)을 정확히 맞춥니다.
2. PLC 스위치 세팅: QJ71C24N 모듈의 Switch 1(07E2), Switch 2(0004) 값을 기입합니다.
3. 어드레스 할당: COM-E 전면의 로터리 스위치를 돌려 PLC의 데이터(D) 영역 번지를 지정합니다.
1. PLC와 COM-E 간의 기본 통신 사양 결정
기계끼리 통신을 주고받으려면 먼저 두 장비의 대화 속도와 언어 체계를 똑같이 맞추는 작업이 선행되어야 합니다. COM-E 모듈과 미쓰비시 PLC가 대화하기 위해 현장에서 가장 범용적으로 사용하는 표준 통신 사양은 다음과 같습니다.
| 통신 파라미터 항목 | 표준 설정값 |
|---|---|
| Baud Rate (통신 속도) | 19200 bps |
| Data Bit (데이터 비트) | 8 bit |
| Stop Bit / Parity Bit | 1 bit / No (없음) |
| Sum Check Code | Yes (적용) |
| Write during RUN | Allowed (운전 중 쓰기 허용) |
| Communication Protocol | MC protocol Format 4 |
특히 프로토콜 형식에서 MC protocol Format 4를 선택해야 미쓰비시 PLC와 RKC 컨트롤러가 정상적으로 메모리 맵을 주고받을 수 있습니다.
2. PLC 시리얼 모듈 (QJ71C24N) 스위치 세팅
위에서 정한 통신 규칙을 이제 마스터 역할을 하는 PLC에 알려주어야 합니다. 시리얼 통신 모듈인 QJ71C24N-R4의 1번 채널(1Ch)을 사용한다고 가정했을 때의 소프트웨어 설정법입니다.
GX Developer 또는 GX Works2 프로그램의 좌측 프로젝트 트리에서 [PLC Parameter] -> [I/O assignment] 창을 엽니다.
해당 시리얼 모듈이 꽂혀 있는 슬롯의 우측에 위치한 [Switch setting] 버튼을 클릭하여 값을 기입합니다.
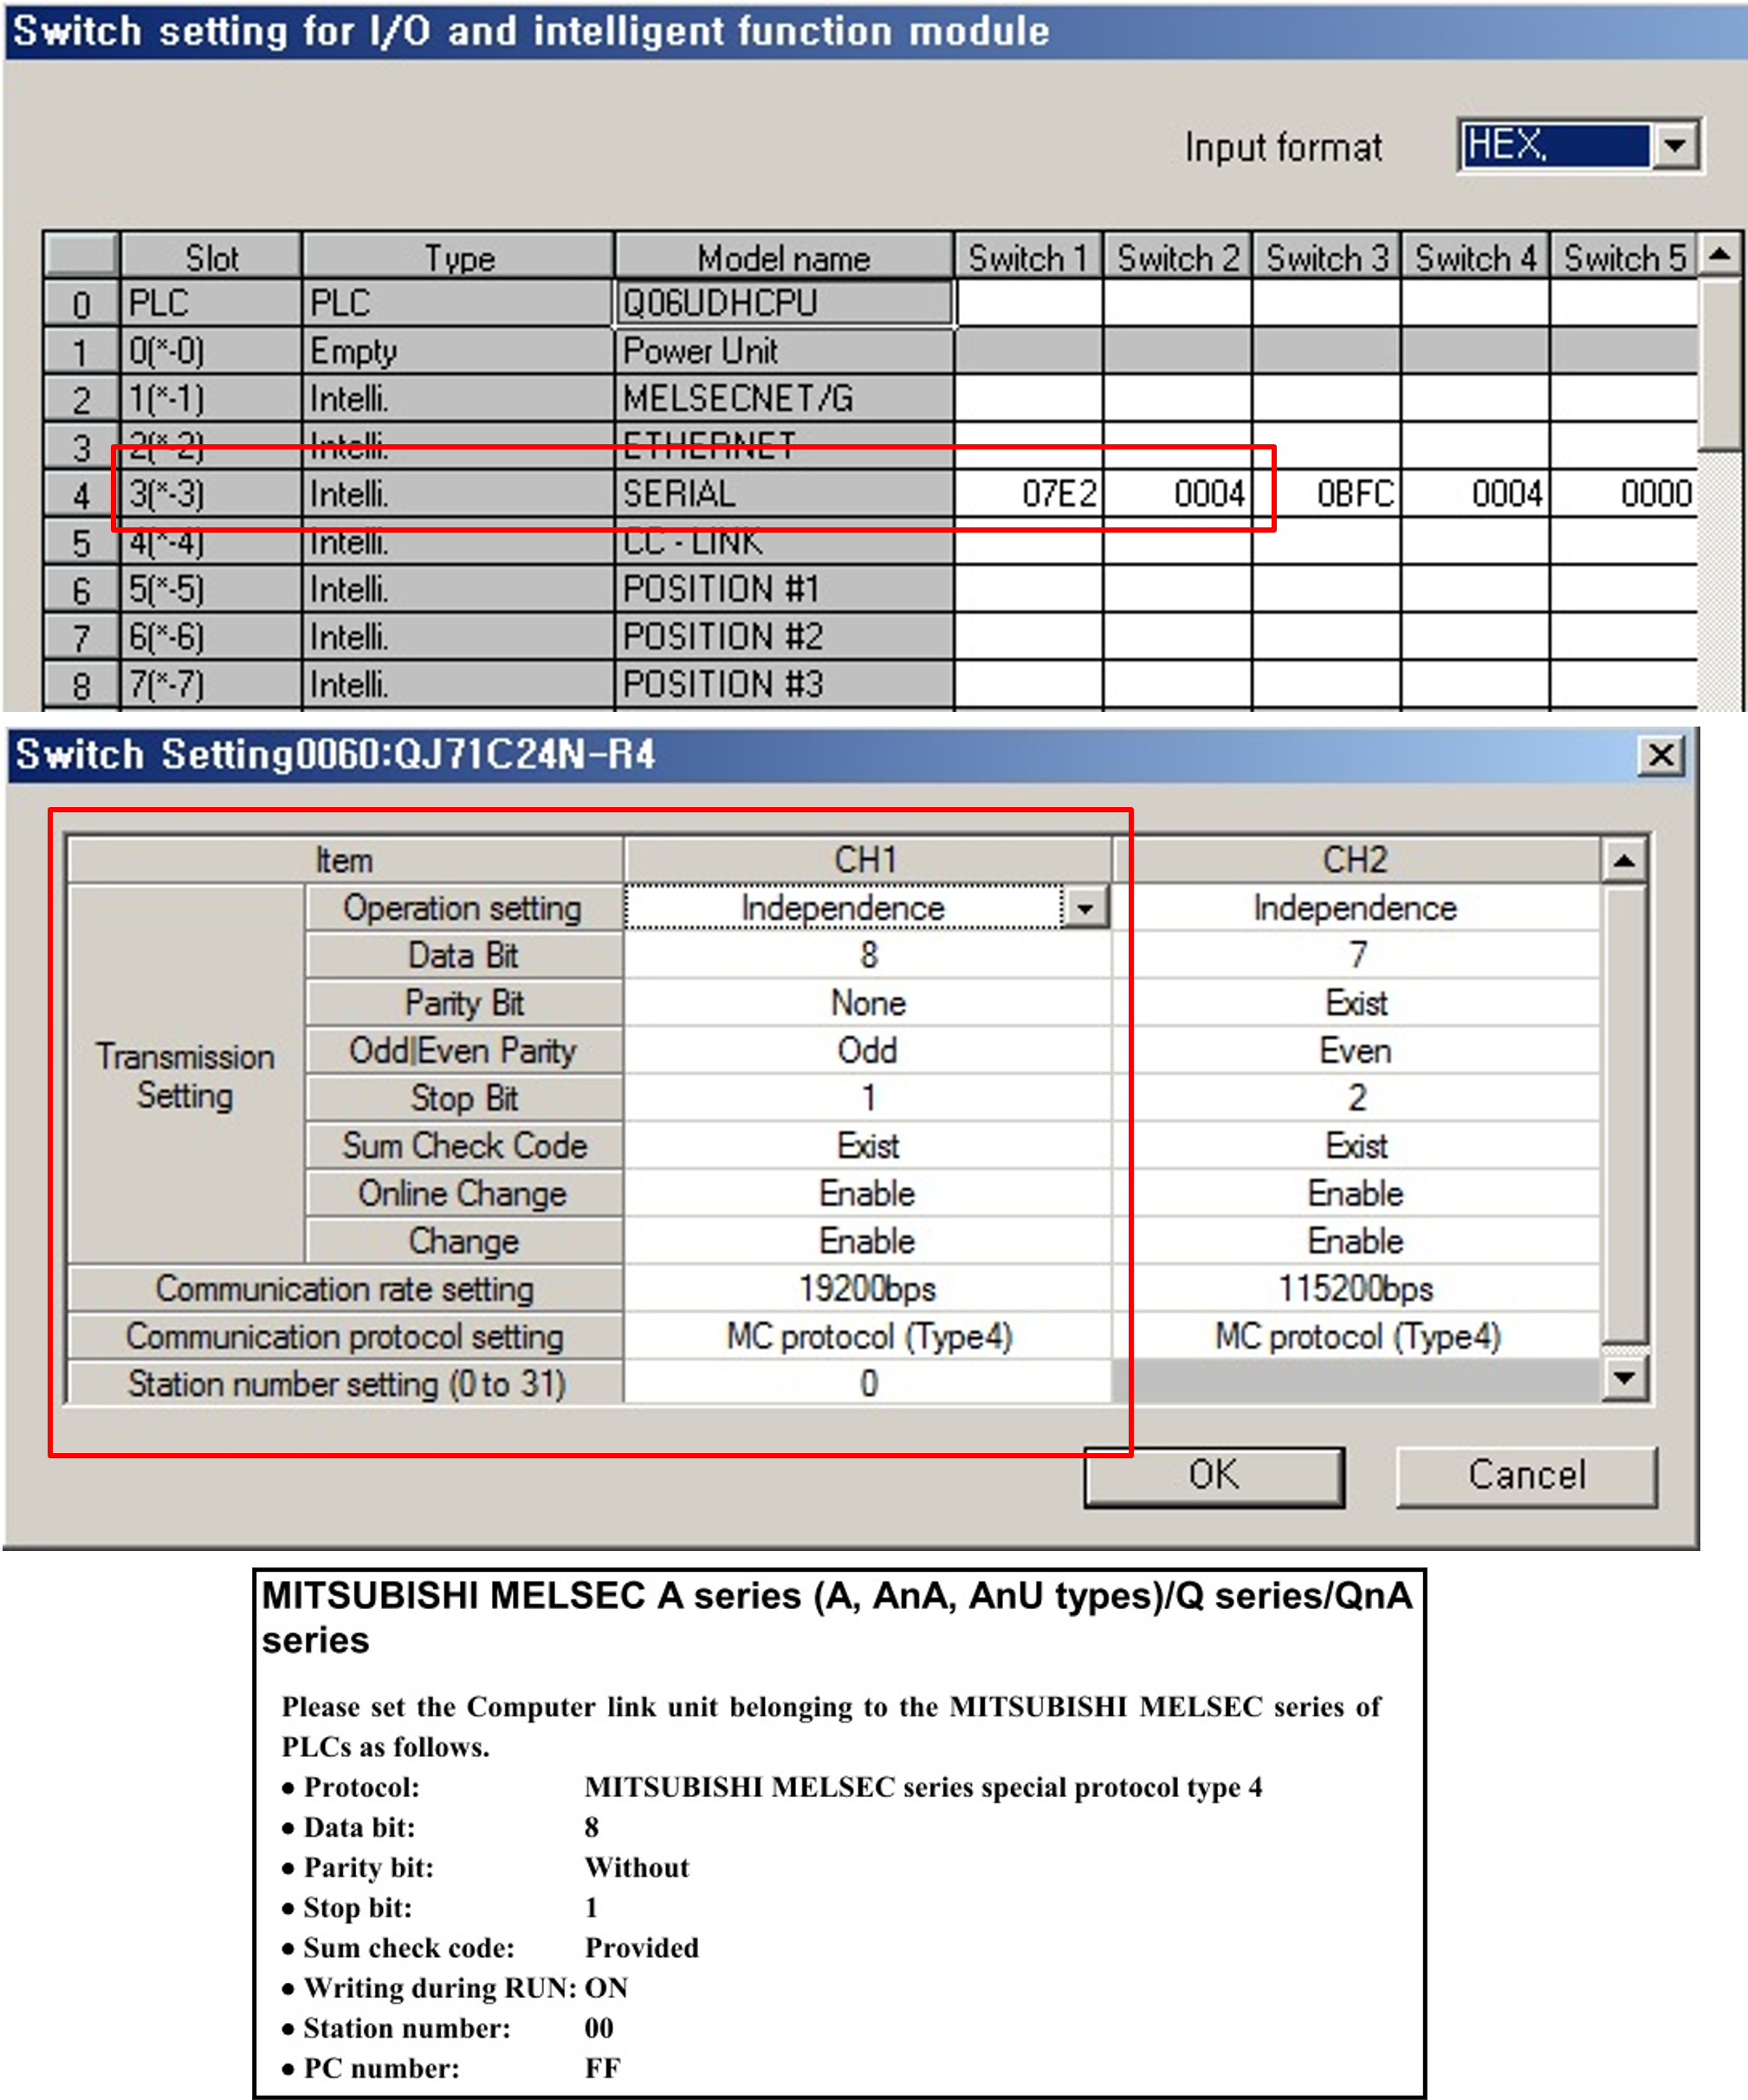
- Switch 1: 07E2 (Hexadecimal, 16진수) -> 속도 19200bps, 데이터 8비트, 패리티 없음 등의 정보가 이 4자리 코드에 압축되어 들어갑니다.
- Switch 2: 0004 (Hexadecimal, 16진수) -> MC 프로토콜 포맷 4번을 사용하겠다는 지정값입니다.
16진수 코드를 직접 기입한 뒤 Select Switch Setting 메뉴를 열어보면, 앞서 표에서 보았던 통신 속도나 비트 단위 설정들이 제대로 체크되어 있는지 시각적으로 교차 검증을 할 수 있습니다.
3. COM-E 로터리 스위치: PLC 어드레스 할당
소프트웨어 세팅이 끝났다면 마지막으로 하드웨어를 조작할 차례입니다. COM-E 모듈 전면을 자세히 살펴보면, 일자 드라이버로 돌릴 수 있는 조그마한 로터리 스위치(Rotary Switch)가 위치해 있습니다.
이 스위치는 COM-E가 수집한 온도 데이터들을 PLC 내부 메모리(D 디바이스)의 어느 번지에 저장할 것인지 시작 위치를 결정하는 아주 중요한 역할을 합니다.
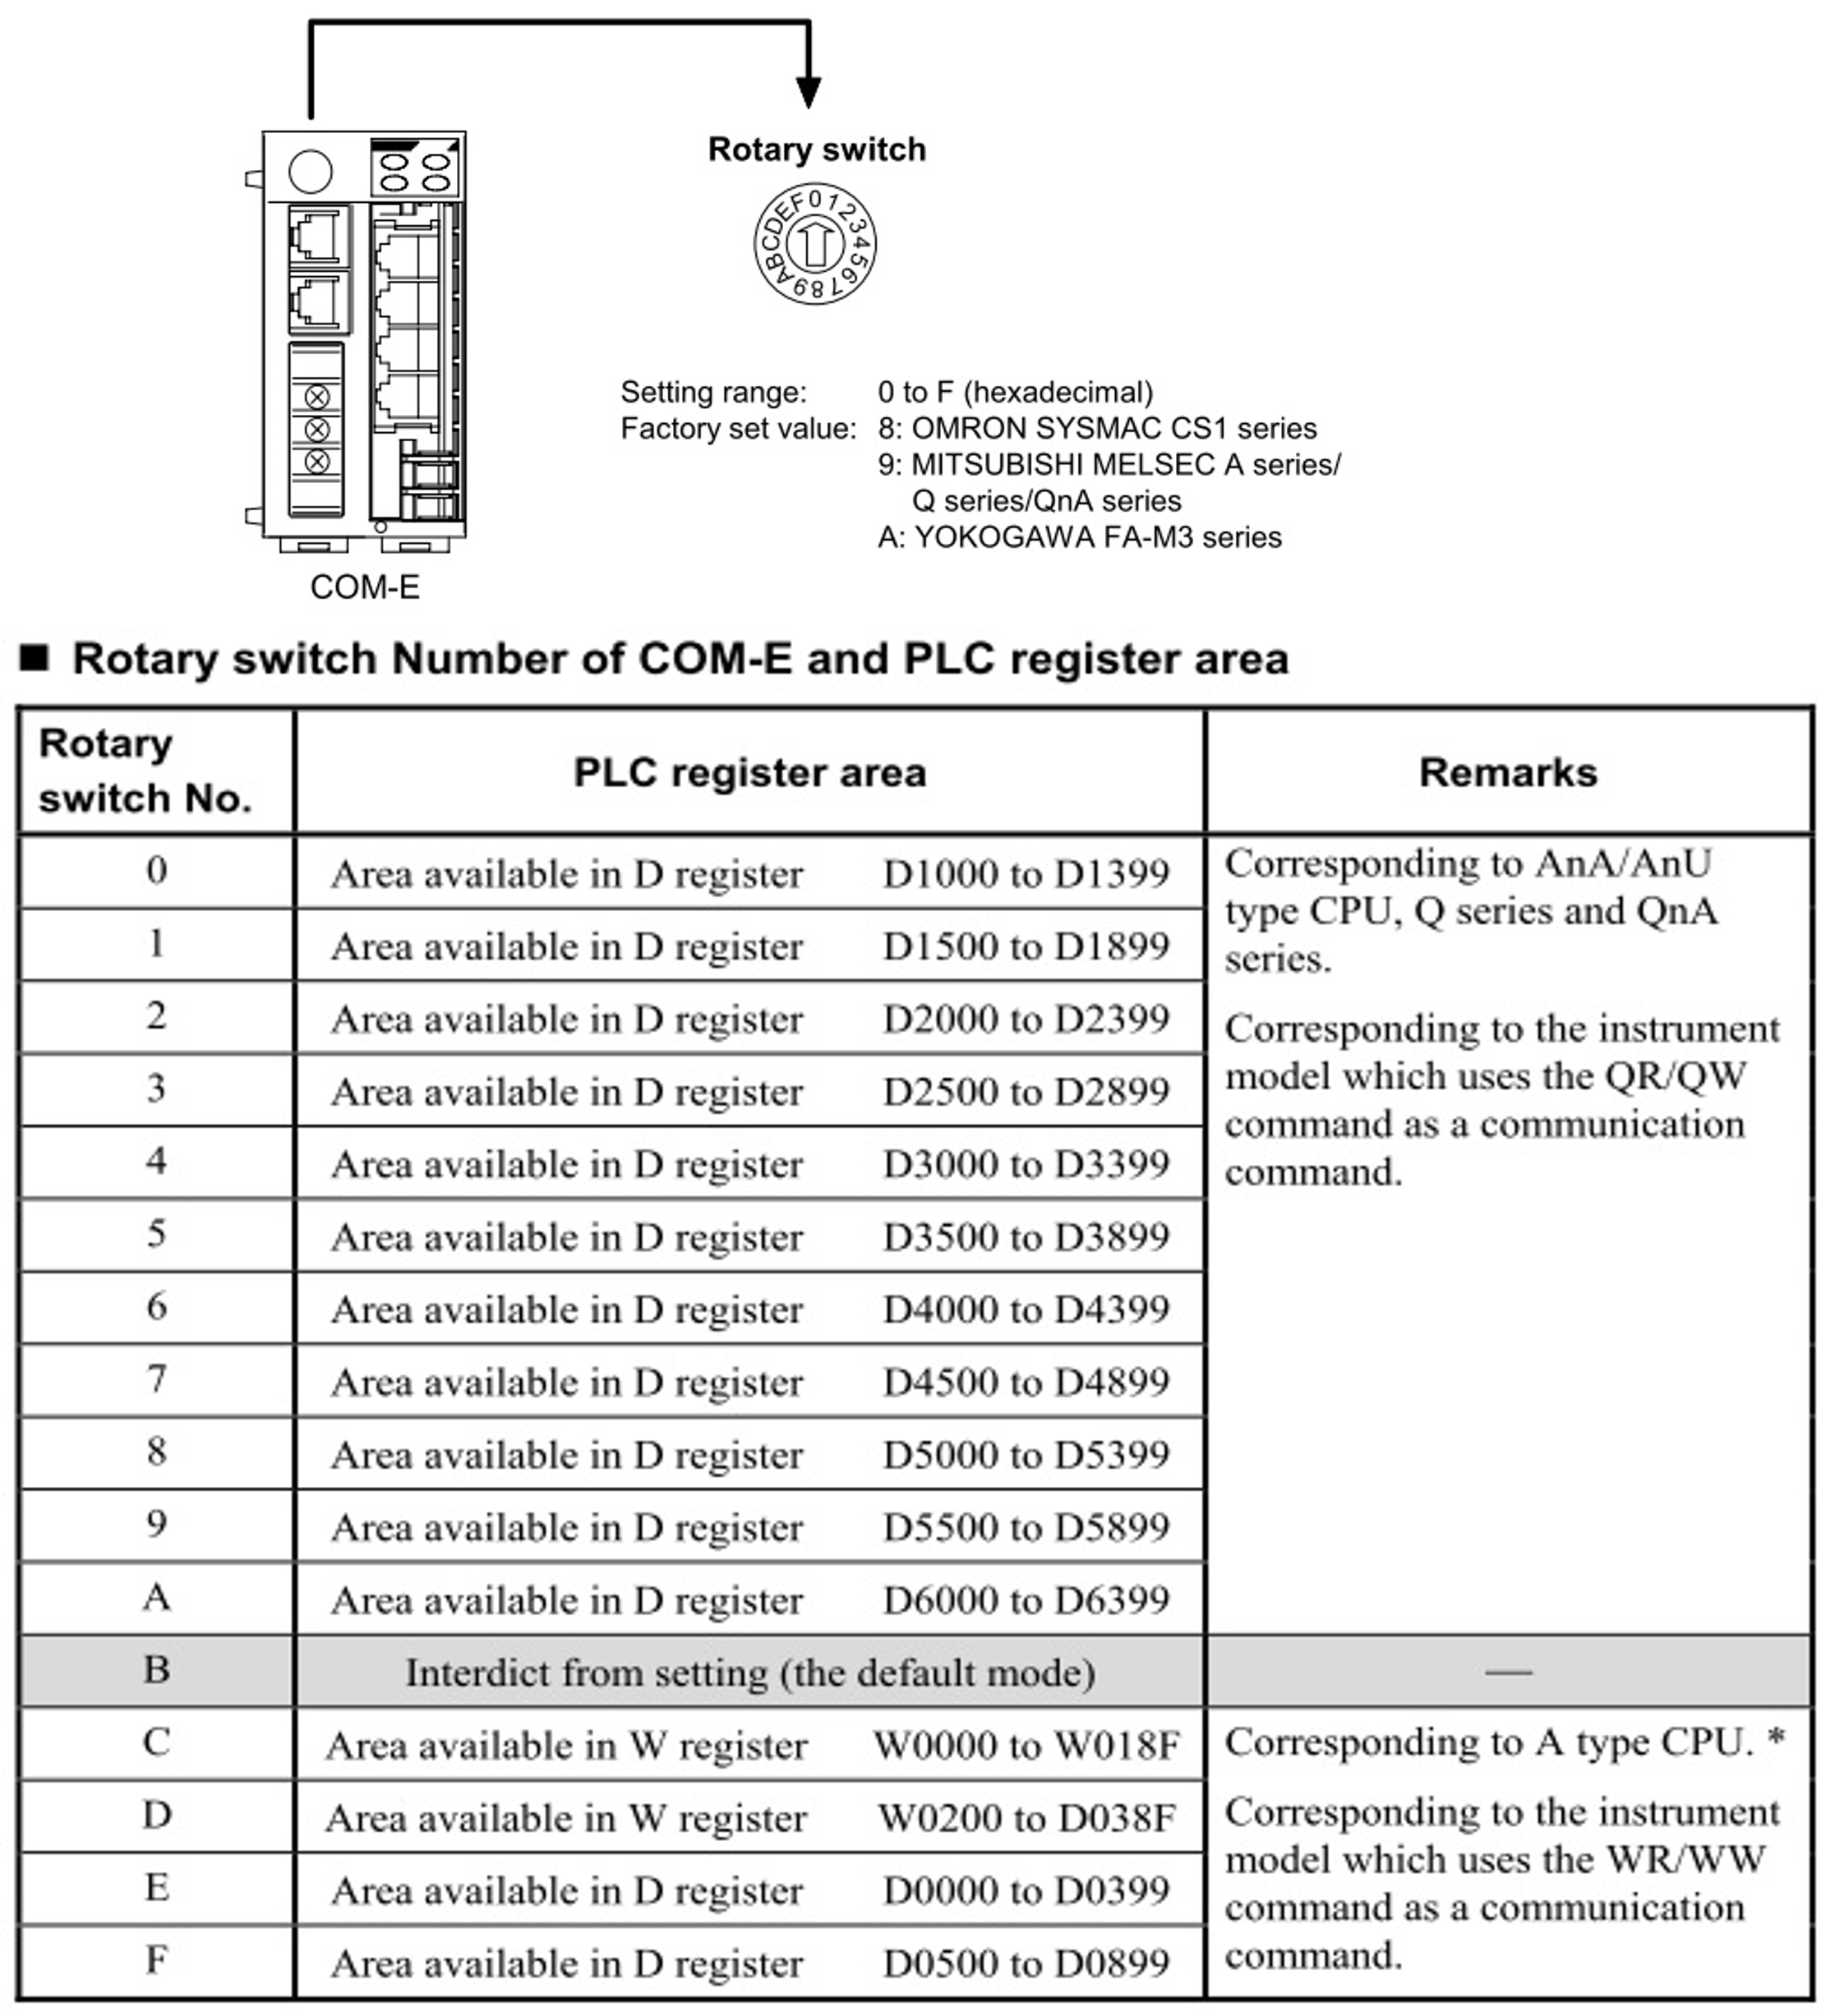
- 공장 초기값 (Factory Set Value): 스위치 위치 9번 (이 경우 PLC 데이터 영역 D5500 ~ D5899 번지를 강제로 점유하게 됩니다.)
- 현장 실무 변경값 (예시): 스위치 위치 0번. 오븐 설비 등에서는 로터리 스위치를 0번으로 돌려, 직관적으로 관리하기 쉬운 D1000 ~ D1399 영역에 온도 데이터를 할당하여 사용합니다.
현장의 PLC 작화(HMI)나 래더(Ladder) 프로그램이 어느 D 번지를 바라보고 설계되어 있는지 전기 도면을 확인한 후, 반드시 그 번지 대역에 맞게 로터리 스위치를 돌려주어야만 PLC 화면에 온도가 정상적으로 표시됩니다.
현장 실무 팁 (Tip) - 통신 결선주의!
파라미터와 스위치를 완벽히 맞췄는데도 통신 에러가 난다면 십중팔구 물리적인 결선 문제입니다. 시리얼 통신(RS-422/485) 결선 시 송신(TX)과 수신(RX) 배선이 엇갈리게(TX-RX 꼬임 배선) 잘 물려 있는지 멀티미터로 도통을 확인하고, 통신 라인 양 끝단에 종단 저항 처리가 누락되지 않았는지 꼼꼼히 살피시기 바랍니다.
수십 개의 온도 컨트롤러가 하나의 통신 모듈로 엮여 일사불란하게 움직이는 것을 보면, 자동화 제어의 묘미를 확실히 느낄 수 있습니다.
CB100 단독 제어를 넘어 PLC 통신망 구축까지 성공하셨다면, 설비 제어의 시야가 한층 더 넓어지셨을 것입니다.
이어지는 마지막 [3탄]에서는 단독 컨트롤러가 아닌, 카드 슬롯 형태로 결합하여 사용하는 최신형 모듈 컨트롤러 Z-TIO / COM-Z 장비의 전용 소프트웨어(PROTEM) 세팅법을 다루어 보겠습니다.
본 포스팅은 반도체 오븐 및 자동화 설비에 적용되는 RKC 온도 컨트롤러(COM-E 통신 모듈)의 실제 작업 표준서를 바탕으로, 미쓰비시 PLC와의 시리얼 통신(QJ71C24N) 셋업 절차와 로터리 스위치 어드레스 할당법을 초보자 눈높이에서 재구성했습니다.
'각종 메뉴얼' 카테고리의 다른 글
| 초보자를 위한 미쓰비시 서보 파라미터 완벽 이해 (4탄: 검증 및 쓰기) (0) | 2026.10.03 |
|---|---|
| 초보자를 위한 미쓰비시 서보 파라미터 완벽 이해 (3탄: MR-Configurator2 실전) (0) | 2026.10.03 |
| 초보자를 위한 미쓰비시 서보 파라미터 완벽 이해 (2탄: PC그룹 원점 복귀) (0) | 2026.10.03 |
| 초보자를 위한 미쓰비시 서보 파라미터 완벽 이해 (1탄: PA그룹 기본 설정) (0) | 2026.10.03 |
| 미쓰비시 PLC 프로그램 업데이트 완벽 가이드 (GX Developer) (0) | 2026.10.02 |